


Kompletná zbierka techník spracovania hliníkových produktov
Hliník je medzi neželeznými kovmi najpoužívanejším a najpoužívanejším kovovým materiálom a rozsah jeho použitia sa neustále rozširuje. Hliníkové výrobky vyrábané s použitím hliníkových materiálov sú rozmanité a nespočetné, podľa štatistík je ich viac ako 700 000 druhov. Od stavebného a dekoračného priemyslu po dopravný a letecký priemysel, rôzne priemyselné odvetvia majú rôzne potreby. Dnes redaktor predstaví technológiu spracovania hliníkových výrobkov a ako sa vyhnúť deformácii spracovania.
Výhody a vlastnosti hliníka sú nasledovné:
1. Nízka hustota. Hustota hliníka je asi 2,7 g/cm3. Jeho hustota je len jedna tretina hustoty železa alebo medi.
2. Vysoká plasticita. Hliník má dobrú ťažnosť a je možné z neho vyrobiť rôzne produkty pomocou metód tlakového spracovania, ako je extrúzia a naťahovanie.
3. Odolnosť proti korózii. Hliník je vysoko negatívne nabitý kov, ktorý pri prirodzených podmienkach alebo anodickej oxidácii vytvára na svojom povrchu ochranný oxidový film a má oveľa lepšiu odolnosť proti korózii ako oceľ.
4. Jednoduché vystuženie. Pevnosť čistého hliníka nie je vysoká, dá sa však zlepšiť eloxovaním.
5. Jednoduchá povrchová úprava. Povrchová úprava môže ďalej zlepšiť alebo zmeniť povrchové vlastnosti hliníka. Proces eloxovania hliníka je pomerne zrelý a stabilný v prevádzke a je široko používaný pri spracovaní hliníkových výrobkov.
6. Dobrá vodivosť, ľahko recyklovateľná.
Technológia spracovania hliníkových výrobkov
Dierovanie hliníkových výrobkov
1. Dierovanie za studena
Použite materiál hliníkových častíc. Použitie extrúznych strojov a foriem na jednorazové formovanie je vhodné pre valcové výrobky alebo tvary výrobkov, ktoré je ťažké dosiahnuť pri procesoch naťahovania, ako sú eliptické, štvorcové a obdĺžnikové výrobky. (Ako je znázornené na obrázku 1 Stroj, Obrázok 2 Hliníkové častice a Obrázok 3 Produkt)
Tonáž použitého stroja súvisí s plochou prierezu výrobku. Medzera medzi horným razníkom a spodnou volfrámovou oceľou je hrúbka steny produktu a vertikálna medzera k dolnej úvrati, keď sa lisuje horný razník a spodná volfrámová oceľ, je horná hrúbka produktu. . (Ako je znázornené na obrázku 4)
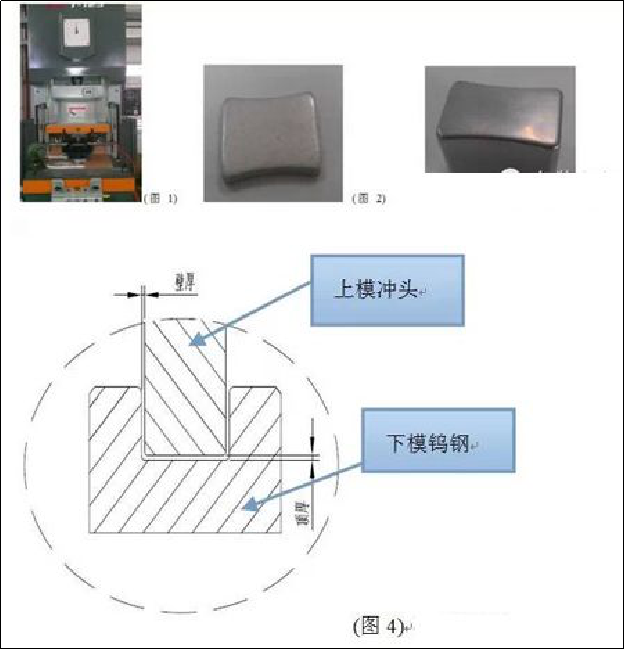
Výhody: Krátky cyklus otvárania formy a nižšie náklady na vývoj v porovnaní s naťahovacími formami.
Nevýhody: Výrobný proces je dlhý, veľkosť produktu počas procesu značne kolíše a cena práce je vysoká.
2. Natiahnite sa
Použite hliníkový plech. Použitie kontinuálneho formovacieho stroja a formy na viacnásobné deformácie na splnenie požiadaviek na tvar, vhodné pre nevalcové telesá (hliníkové výrobky s ohýbaním). (Ako je znázornené na obrázku 5 Stroj, Obrázok 6 Forma a Obrázok 7 Produkt)
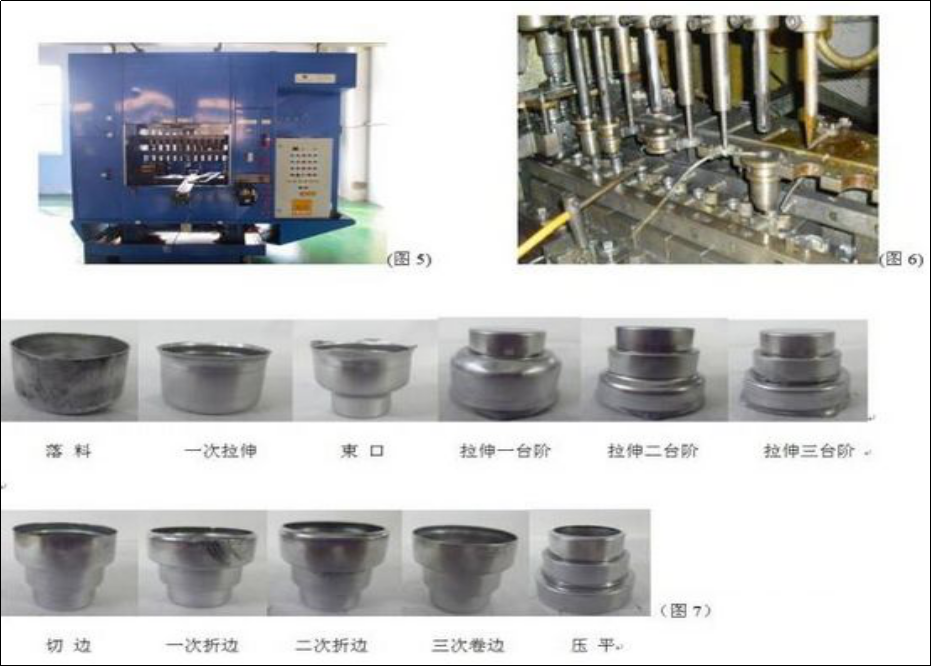
Výhody: Komplexné a opakovane deformované výrobky majú stabilnú rozmerovú kontrolu počas výrobného procesu a povrch výrobku je relatívne hladký.
Nevýhody: Vysoká cena formy, relatívne dlhý vývojový cyklus, vysoké požiadavky na výber stroja a presnosť.
Povrchová úprava hliníkových výrobkov
1. Pieskovanie (pieskovanie)
Proces čistenia a zdrsňovania kovových povrchov pomocou nárazu vysokorýchlostného prúdu piesku.
Týmto spôsobom povrchovej úpravy hliníkových dielov je možné dosiahnuť určitý stupeň čistoty a rôznej drsnosti na povrchu obrobku, zlepšiť mechanické vlastnosti povrchu obrobku, čím sa zvýši odolnosť obrobku proti únave, zvýši sa jeho priľnavosť k povlaku, predĺženie trvanlivosti povlaku a tiež uľahčenie vyrovnávania a zdobenia povlaku. Tento proces často vidíme v rôznych produktoch spoločnosti Apple.
2. Leštenie
Metóda obrábania, ktorá využíva mechanické, chemické alebo elektrochemické účinky na zníženie drsnosti povrchu obrobkov, aby sa získal svetlý a rovný povrch. Proces leštenia zahŕňa najmä mechanické leštenie, chemické leštenie a elektrolytické leštenie. Hliníkové diely môžu po mechanickom leštení a elektrolytickom leštení dosiahnuť zrkadlový efekt podobný nehrdzavejúcej oceli. Tento proces dáva ľuďom pocit špičkovej, jednoduchej a módnej budúcnosti.
3. Drôtovanie
Ťahanie kovového drôtu je výrobný proces opakovaného škrabania hliníkových dosiek brúsnym papierom na vytvorenie čiar. Kresbu možno rozdeliť na priamku, nepravidelnú, špirálovú a niťovú. Proces ťahania kovového drôtu môže jasne ukázať každú drobnú stopu, čím poskytuje jemný lesk vlasov v kovovom matnom povrchu a produkt kombinuje módu a technológiu.
4. Rezanie s vysokým leskom
Pomocou presného rezbárskeho stroja je diamantový nôž zosilnený na vysokorýchlostnom rotujúcom (zvyčajne 20 000 ot./min) vretene presného rezbárskeho stroja na rezanie dielov, čím sa vytvárajú lokálne svetlé oblasti na povrchu produktu. Jas rezných odleskov je ovplyvnený rýchlosťou frézovacieho vrtáku. Čím vyššia je rýchlosť vrtáka, tým jasnejšie je zvýraznenie rezu, zatiaľ čo opak je pravdou, takže je tmavší a náchylnejší na línie nástroja. Vysoký lesk a rezanie s vysokým leskom sú obzvlášť bežné pri aplikácii mobilných telefónov, ako je iPhone 5. V posledných rokoch si niektoré špičkové kovové rámy televízorov osvojili technológiu frézovania s vysokým leskom v kombinácii s procesom eloxovania a ťahania drôtu, vďaka čomu Televízny overal plný módy a technologickej ostrosti.
5. Eloxovanie
Eloxovanie označuje elektrochemickú oxidáciu kovov alebo zliatin, pri ktorej hliník a jeho zliatiny vytvárajú oxidový film na hliníkových produktoch (anódach) za zodpovedajúcich elektrolytov a špecifických procesných podmienok v dôsledku pôsobenia aplikovaného prúdu. Eloxovanie rieši nielen nedostatky v povrchovej tvrdosti a odolnosti hliníka proti opotrebeniu, ale zároveň predlžuje jeho životnosť a zvyšuje jeho estetiku. Stal sa neodmysliteľnou súčasťou povrchovej úpravy hliníka a v súčasnosti je najpoužívanejším a najúspešnejším procesom.
6. Dvojfarebná anóda
Dvojfarebná anóda sa vzťahuje na eloxovanie produktu a priradenie rôznych farieb konkrétnym oblastiam. Proces dvojfarebnej anodizácie sa v televíznom priemysle používa menej často kvôli jeho zložitosti a vysokým nákladom; Ale kontrast medzi týmito dvoma farbami lepšie odráža špičkový a jedinečný vzhľad produktu.
Procesné opatrenia a prevádzkové zručnosti na zníženie deformácií pri spracovaní hliníka
Existuje mnoho príčin deformácií hliníkových dielov pri spracovaní, ktoré súvisia s materiálom, tvarom dielu, výrobnými podmienkami atď.. Ide najmä o tieto aspekty: deformácia spôsobená vnútorným napätím v polotovare, deformácia spôsobená reznou silou a rezaním teplo a deformácia spôsobená zvieracou silou.
Procesné opatrenia na zníženie deformácie spracovania
1. Znížte vnútorný stres pri pestovaní vlny
Prirodzené alebo umelé starnutie a úprava vibráciami môže čiastočne eliminovať vnútorné pnutie polotovaru. Predspracovanie je tiež efektívna procesná metóda. Kvôli veľkej rezerve dochádza aj k veľkej deformácii po spracovaní pre hrubé časti tučnej hlavy a veľkých uší. Ak sú prebytočné časti polotovaru vopred spracované a prebytok každej časti je znížený, môže to nielen znížiť deformáciu spracovania následných procesov, ale tiež uvoľniť určité vnútorné napätie po tom, čo bol po určitú dobu po predbežnom spracovaní ponechaný.
2. Zlepšenie reznosti rezných nástrojov
Materiálové a geometrické parametre rezných nástrojov majú dôležitý vplyv na reznú silu a rezné teplo. Správny výber rezných nástrojov je rozhodujúci pre zníženie deformácií pri obrábaní dielov.
1) Rozumne vyberte geometrické parametre rezného nástroja.
① Predný uhol: Pri zachovaní pevnosti reznej hrany môže výber väčšieho predného uhla nielen zaostriť hranu, ale aj znížiť deformáciu rezu, čím je odstraňovanie triesok hladké, čím sa znižuje rezná sila a teplota rezania. Vyhnite sa používaniu nástrojov so záporným uhlom čela.
② Uhol chrbta: Veľkosť uhla chrbta má priamy vplyv na opotrebenie zadnej reznej plochy a kvalitu opracovaného povrchu. Hrúbka rezu je dôležitou podmienkou pre výber uhla chrbta. Počas hrubého frézovania je v dôsledku veľkého posuvu, veľkého rezného zaťaženia a vysokého vývinu tepla potrebné, aby mal nástroj dobré podmienky na odvod tepla. Preto by sa mal zvoliť menší uhol chrbta. Pri presnom frézovaní sa vyžaduje ostrá hrana na zníženie trenia medzi zadnou reznou plochou a povrchom obrábania a na zníženie elastickej deformácie. Preto by sa mal zvoliť väčší uhol chrbta.
③ Uhol špirály: Na zabezpečenie hladkého frézovania a zníženia sily frézovania by mal byť uhol špirály zvolený čo najväčší.
④ Hlavný uhol odchýlky: Primerané zníženie hlavného uhla odchýlky môže zlepšiť podmienky rozptylu tepla a znížiť priemernú teplotu oblasti spracovania.
2) Zlepšite štruktúru nástroja.
① Znížte počet zubov frézy a zväčšite priestor na uchytenie triesok. Vďaka vysokej plasticite hliníkových materiálov dochádza pri spracovaní k výraznej deformácii rezu, čo si vyžaduje väčší priestor na uchytenie triesky. Preto je vhodné mať väčší polomer dna drážky na uchytenie triesky a menej zubov frézy.
② Jemné brúsenie zubov čepele. Hodnota drsnosti reznej hrany zubov frézy by mala byť menšia ako Ra=0.4um. Pred použitím nového noža by sa mal jemným olejovým kameňom niekoľkokrát jemne obrúsiť predná a zadná časť zubov čepele, aby sa pri brúsení zubov čepele eliminovali akékoľvek zostávajúce otrepy a jemné zúbky. Týmto spôsobom sa môže nielen znížiť rezné teplo, ale aj deformácia rezania je relatívne malá.
③ Prísne kontrolujte normy opotrebovania rezných nástrojov. Po opotrebovaní nástroja sa hodnota drsnosti povrchu obrobku zvyšuje, teplota rezania stúpa a zodpovedajúcim spôsobom sa zvyšuje aj deformácia obrobku. Preto okrem výberu materiálov nástrojov s dobrou odolnosťou proti opotrebeniu by norma opotrebenia nástroja nemala prekročiť 0,2 mm, inak je ľahké vytvárať usadeniny triesok. Počas rezania by teplota obrobku vo všeobecnosti nemala prekročiť 100 stupňov, aby sa zabránilo deformácii.
3. Zlepšenie spôsobu upínania obrobkov
Pre tenkostenné hliníkové diely so slabou tuhosťou možno na zníženie deformácie použiť nasledujúce spôsoby upínania:
① Ak sa v prípade tenkostenných častí vložky použije na radiálne upnutie trojčeľusťové samostrediace skľučovadlo alebo pružinové skľučovadlo, po uvoľnení po spracovaní sa obrobok nevyhnutne zdeformuje. V tomto bode by sa mala použiť metóda stlačenia axiálnej čelnej plochy s dobrou tuhosťou. Pomocou vnútorného otvoru dielu na polohovanie vytvorte priechodný hriadeľ so závitom a vložte ho do vnútorného otvoru dielu. Pomocou krycej dosky pevne pritlačte koncovú plochu a potom ju utiahnite maticou. Pri spracovaní vonkajšieho kruhu sa dá vyhnúť deformácii upnutia, čím sa dosiahne uspokojivá presnosť obrábania.
② Pri spracovaní tenkostenných obrobkov z tenkých dosiek je najlepšie použiť vákuové prísavky na získanie rovnomerne rozloženej upínacej sily a potom použiť menšie rezné množstvá na spracovanie, čo môže účinne zabrániť deformácii obrobku.
Okrem toho je možné použiť aj metódu vypchávky. Aby sa zvýšila tuhosť procesu tenkostenných obrobkov, môžu sa vo vnútri obrobku naplniť médiá, aby sa znížila deformácia počas procesov upínania a rezania. Napríklad vstrekovaním taveniny močoviny s obsahom 3 % až 6 % dusičnanu draselného do obrobku a po spracovaní ponorením obrobku do vody alebo alkoholu sa môže plnivo rozpustiť a vyliať.
4. Rozumne usporiadajte proces
Počas vysokorýchlostného rezania v dôsledku veľkého prídavku na obrábanie a prerušovaného rezania proces frézovania často vytvára vibrácie, ktoré ovplyvňujú presnosť obrábania a drsnosť povrchu. Preto možno proces vysokorýchlostného rezania CNC vo všeobecnosti rozdeliť na hrubé obrábanie, polopresné obrábanie, obrábanie na čistenie rohov, presné obrábanie a ďalšie procesy. Pre diely s vysokými požiadavkami na presnosť sa niekedy vyžaduje sekundárne polopresné obrábanie, po ktorom nasleduje presné obrábanie. Po hrubom opracovaní môžu byť diely prirodzene ochladzované, aby sa eliminovalo vnútorné napätie generované hrubým obrábaním a znížila sa deformácia. Okraj, ktorý zostane po hrubom obrábaní, by mal byť väčší ako deformácia, zvyčajne 1-2 mm. Počas presného obrábania by si povrch dielov mal zachovať rovnomerný prídavok na obrábanie, vo všeobecnosti v rozsahu od 0,2 do 0,5 mm, aby bol rezný nástroj počas procesu obrábania v stabilnom stave. To môže výrazne znížiť deformáciu rezu, dosiahnuť dobrú kvalitu obrábania povrchu a zabezpečiť presnosť produktu.
Prevádzkové zručnosti na zníženie deformácií pri obrábaní
Deformácia hliníkových dielov počas procesu obrábania nie je spôsobená len vyššie uvedenými dôvodmi, ale aj významom prevádzkových metód v praktických operáciách.
1. Pre diely s veľkým prídavkom na obrábanie, aby sa dosiahli lepšie podmienky pre odvod tepla počas procesu obrábania a aby sa zabránilo koncentrácii tepla, by sa počas obrábania malo použiť symetrické obrábanie. Ak existuje plech s hrúbkou 90 mm, ktorý je potrebné opracovať na 60 mm, ak je jedna strana frézovaná a druhá strana je okamžite frézovaná a rovinnosť dosiahne 5 mm pri opracovaní na konečný rozmer jedným ťahom; Ak sa použije symetrické obrábanie s opakovaným posuvom, každá strana sa opracuje dvakrát na konečnú veľkosť, čím sa zabezpečí rovinnosť 0,3 mm.
2. Ak sa na plechovom diele nachádza viacero dutín, nie je vhodné pri opracovaní použiť metódu postupného spracovania jednej dutiny pre každú dutinu, pretože to môže ľahko spôsobiť nerovnomerné namáhanie dielu a deformáciu. Pri použití viacerých vrstiev spracovania sa každá vrstva spracuje súčasne do všetkých dutín, ako je to len možné, a potom sa spracuje ďalšia vrstva, aby boli diely rovnomerne namáhané a znížila sa deformácia.
3. Zmenou rezného množstva znížte reznú silu a rezné teplo. Spomedzi troch prvkov rezných parametrov má na reznú silu významný vplyv spätný posuv. Ak je prídavok na obrábanie príliš veľký a rezná sila jedného prechodu príliš veľká, spôsobí to nielen deformáciu dielov, ale ovplyvní aj tuhosť vretena obrábacieho stroja a zníži životnosť nástroja. Ak sa zníži množstvo spätného rezu, výrazne to zníži efektivitu výroby. Na prekonanie tejto výzvy sa však pri CNC obrábaní bežne používa vysokorýchlostné frézovanie. Pri znížení množstva spätného rezu, pokiaľ sa zodpovedajúcim spôsobom zvýši rýchlosť posuvu a zvýši sa rýchlosť stroja, možno znížiť reznú silu a zároveň zabezpečiť efektivitu obrábania.
4. Je potrebné dôkladne zvážiť aj poradie rezania. Hrubé obrábanie kladie dôraz na zlepšenie efektivity obrábania a sledovanie reznej rýchlosti za jednotku času. Vo všeobecnosti možno použiť spätné frézovanie. Odrežte prebytočný materiál na povrchu polotovaru pri najvyššej rýchlosti a v čo najkratšom čase a v podstate vytvorte geometrický obrys potrebný na presné obrábanie. Presné obrábanie kladie dôraz na vysokú presnosť a kvalitu a je vhodné použiť dopredné frézovanie. Pretože hrúbka rezu zubov frézy sa pri doprednom frézovaní postupne zmenšuje z maxima na nulu, stupeň spevnenia obrobku sa značne zníži a zároveň sa zníži stupeň deformácie dielov.
5. Tenkostenné obrobky podliehajú deformácii pri obrábaní v dôsledku upnutia, čomu je ťažké sa vyhnúť aj pri presnom obrábaní. Aby sa minimalizovala deformácia obrobku, upínacia časť sa môže počas presného obrábania uvoľniť pred dosiahnutím konečnej veľkosti, čím sa obrobku umožní voľný návrat do pôvodného stavu. Potom sa môže mierne utiahnuť, aby sa zabezpečilo, že obrobok bude pevne upnutý (úplne na základe pocitu ruky), čím sa dosiahne požadovaný efekt obrábania. Skrátka najlepšie je, aby upínacia sila pôsobila na nosnú plochu a upínacia sila by mala pôsobiť v smere dobrej tuhosti obrobku. Za predpokladu, že sa obrobok neuvoľní, čím menšia upínacia sila, tým lepšie.
6. Pri obrábaní dielov s dutinou je vhodné nenechať frézu priamo prenikať do dielca ako vrták, čo má za následok nedostatočný priestor pre triesky pre frézu, neplynulý odvod triesok, prehrievanie, rozťahovanie, zlomenie nástroja a pod. nepriaznivé javy. Najprv použite vrták rovnakej veľkosti alebo o jednu veľkosť väčší ako fréza na vyvŕtanie otvoru nástroja a potom použite frézu na jeho frézovanie. Alternatívne je možné použiť softvér CAM na vytváranie programov špirálového rezania.


