


【 Výrobná technológia 】 Výber fréz v zložitých podmienkach obrábania
Pri reznom obrábaní je pre maximalizáciu kvality obrábania a opakovanej presnosti potrebné správne vybrať a určiť vhodné rezné nástroje. Pre niektoré náročné a zložité obrábanie je výber rezných nástrojov obzvlášť dôležitý.
Vysokorýchlostná dráha nástroja
Systém CAD/CAM dosahuje extrémne vysokú presnosť rezu precíznym riadením dĺžky rezného oblúka vo vysokorýchlostnej cykloidnej dráhe nástroja. Keď fréza reže do rohu alebo iných zložitých geometrických tvarov, množstvo rezu sa nezvýši. S cieľom plne využiť tento technologický pokrok výrobcovia nástrojov navrhli a vyvinuli pokročilé frézy s malým priemerom. Frézy s malým priemerom môžu rezať viac materiálov obrobku za jednotku času a dosiahnuť vyššiu rýchlosť úberu kovu pomocou vysokorýchlostných dráh nástroja.
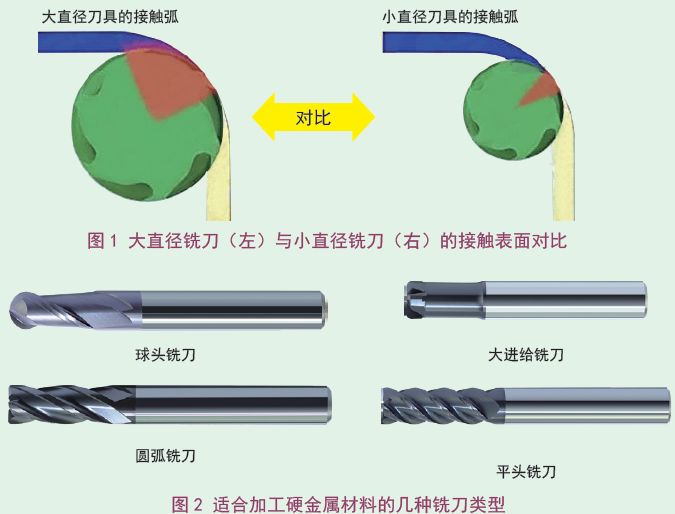
Pri obrábaní môže nadmerný kontakt medzi nástrojom a povrchom obrobku ľahko viesť k poruche nástroja. Efektívnym pravidlom je použitie frézy s priemerom približne 1/2 najužšej časti obrobku. Keď je polomer frézy menší ako najužšia časť obrobku, existuje priestor na pohyb nástroja doľava a doprava a je možné dosiahnuť minimálny uhol rezu. Frézy môžu používať viac rezných hrán a vyššie rýchlosti posuvu. Navyše pri použití frézy s priemerom 1/2 najužšej časti obrobku je možné zachovať menší uhol rezu, ktorý sa pri otáčaní nástroja nezväčší.
Tuhosť obrábacieho stroja tiež pomáha určiť veľkosť nástroja, ktorý možno použiť. Napríklad pri rezaní na 40-stupňovom obrábacom stroji by mal byť priemer frézy zvyčajne menší ako 12,7 mm. Použitie fréz s väčším priemerom môže generovať značné rezné sily, ktoré môžu presiahnuť nosnosť stroja, čo vedie k vibráciám, deformácii, zníženiu hladkosti povrchu a skráteniu životnosti nástroja.
Pri použití novšej vysokorýchlostnej dráhy nástroja sa zvuk vydávaný frézou v rohu nelíši od zvuku pri priamom rezaní. Zvuk vydávaný frézou počas procesu rezania je rovnaký, čo naznačuje, že nebola vystavená výrazným tepelným a mechanickým vplyvom. Fréza vydáva ostrý pískavý zvuk zakaždým, keď sa otáča alebo zarezáva do rohu, čo naznačuje, že môže byť potrebné zmenšiť veľkosť priemeru frézy, aby sa zmenšil uhol rezu. Zvuk produkovaný rezaním zostáva nezmenený, čo naznačuje, že rezný tlak znášaný frézou je rovnomerný a konzistentný a nekolísa hore a dole so zmenami geometrického tvaru obrobku, pretože jeho rezný uhol zostáva konštantný.
Frézovanie úzkych dielov
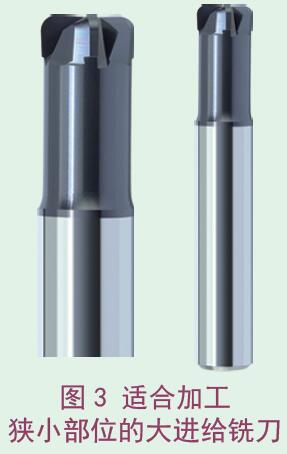
Frézy s vysokým posuvom sú vhodné na frézovanie úzkych dielov a môžu vytvárať efekty stenčovania triesok, čo im umožňuje vykonávať frézovanie pri vyšších rýchlostiach posuvu.
Pri obrábaní špirálových frézovacích otvorov a frézovacích rebrových dosiek sa nástroj nevyhnutne dostáva do kontaktu s povrchom obrábania. Použitie frézy s vysokým posuvom však môže minimalizovať kontakt povrchu s obrobkom, čím sa zníži rezné teplo a deformácia nástroja.
Pri týchto dvoch typoch obrábania je fréza s vysokým posuvom zvyčajne počas rezania v polozatvorenom stave. Preto by maximálny krok radiálneho rezu mal byť 25 % priemeru frézy a maximálna hĺbka rezu Z pre každé rezanie by mala byť 2 % priemeru frézy. Pri špirálových frézovacích otvoroch, keď fréza reže do obrobku špirálovou reznou dráhou, je uhol špirálového rezu 2 stupne ~ 3 stupne, kým nedosiahne hĺbku rezu Z 2 % priemeru frézy.
Ak je fréza s vysokým posuvom počas rezania v otvorenom stave, jej krok radiálneho rezu závisí od tvrdosti materiálu obrobku. Pri frézovaní materiálov obrobku s tvrdosťou HRC30-50 by mal byť maximálny krok radiálneho rezania 5 % priemeru frézy; Keď je tvrdosť materiálu vyššia ako HRC50, maximálny krok radiálneho rezu a maximálna hĺbka rezu v smere Z každého kroku rezu sú 2 % priemeru frézy.
Frézovanie rovných stien
Pri frézovaní plochých rebrovaných dosiek alebo rovných stien prináša použitie kruhovej oblúkovej frézy najlepšie výsledky. Kotúčová fréza s kruhovým oblúkom 4-6 je vhodná najmä na profilové frézovanie plôch s rovnými stenami alebo veľmi otvorených plôch. Čím viac rezných hrán má fréza, tým väčšiu rýchlosť posuvu je možné použiť. Programátori obrábania však stále musia čo najviac minimalizovať povrchový kontakt medzi nástrojom a obrobkom a používať menšie radiálne rezné šírky. Pri obrábaní na strojoch so slabou tuhosťou je výhodné použiť frézu s menším priemerom, ktorá môže znížiť povrchový kontakt s obrobkom.
Vzdialenosť chôdze a hĺbka rezu viachrannej kruhovej oblúkovej frézy sú rovnaké ako pri fréze s vysokým posuvom. Cykloidné dráhy nástroja možno použiť na rezanie drážok kalených materiálov. Uistite sa, že priemer frézy je približne 50 % šírky drážky, poskytuje fréze dostatočný priestor na pohyb a že uhol rezu sa nezväčšuje ani nevytvára nadmerné rezné teplo.
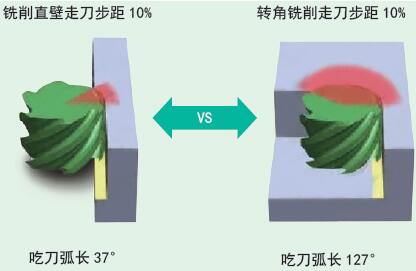
Optimálny nástroj pre konkrétny proces obrábania závisí nielen od rezaného materiálu, ale aj od typu rezu a použitej metódy frézovania. Optimalizáciou rezných nástrojov, reznej rýchlosti, rýchlosti posuvu a programovacích zručností obrábania možno komponenty vyrábať rýchlejšie a lepšie pri nižších nákladoch na spracovanie.


