


Analýza príčin nespoľahlivého zlomenia triesky nástroja a riešenia
Koľko toho viete o lámaní triesok nástroja? Po prečítaní tohto článku verím, že bude užitočný pre vašu každodennú prácu.
Spoľahlivosť lámania triesok nástroja má významný vplyv na bežnú výrobu a bezpečnosť obsluhy. Pri rezaní môžu zlomené triesky postriekať a poškodiť ľudí a sú náchylné na poškodenie obrábacieho stroja; Avšak triesky v tvare dlhého pásu sa môžu omotať okolo obrobku alebo nástroja, ľahko poškriabať obrobok, spôsobiť poškodenie nástroja a dokonca ovplyvniť bezpečnosť pracovníkov.
Pre automatizované obrábacie stroje, ako sú CNC obrábacie stroje (obrábacie centrá), v dôsledku veľkého počtu rezných nástrojov a úzkeho spojenia medzi držiakom nástroja a nástrojom sa problém lámania triesky stáva dôležitejším. Pokiaľ je jeden z rezných nástrojov nespoľahlivý, môže narušiť automatický cyklus obrábacieho stroja a dokonca narušiť normálnu prevádzku celej automatickej linky. Preto pri navrhovaní, výbere alebo brúsení nástrojov treba brať do úvahy spoľahlivosť lámania triesok nástroja. Pre CNC obrábacie stroje (obrábacie centrá) atď. by mali byť splnené tieto požiadavky:
Čipy sa nesmú zamotávať do rezných nástrojov, obrobkov a priľahlých nástrojov a zariadení;
Čipy nesmú striekať, aby sa zaistila bezpečnosť operátorov a pozorovateľov;
Počas presného obrábania by triesky nemali poškriabať obrobený povrch obrobku, čo by malo vplyv na kvalitu obrobeného povrchu;
Zabezpečte vopred stanovenú životnosť rezných nástrojov, zabráňte predčasnému opotrebovaniu a vynaložte maximálne úsilie, aby ste zabránili ich poškodeniu;
Keď triesky vytekajú, nebráni to vstrekovaniu reznej kvapaliny;
Čipy nepoškriabu vodiace lišty stroja ani iné súčasti.
Na základe splnenia vyššie uvedených požiadaviek majú rôzne rezné nástroje rôzne požiadavky na dĺžku triesky. Napríklad maximálna dĺžka triesky pre oceľové materiály na hrubé sústruženie je vo všeobecnosti okolo 100 mm; Dobré auto by malo byť o niečo dlhšie. Aby sa predišlo príliš jemným trieskam, pretože sú ľahko zapustené do dôležitých častí vedenia stroja a nástrojového zariadenia (ako je referenčná rovina), vyžaduje to nielen dodatočné ochranné zariadenia, ale predstavuje to aj určité ťažkosti pri odstraňovaní triesok.
Pre určité rezné nástroje, ktoré nie sú náchylné na lámanie triesok, ako sú tvarovacie sústružnícke nástroje, drážkovacie sústružnícke nástroje a rezné sústružnícke nástroje, by malo byť zabezpečené stabilné zvlnenie triesky na automatizovaných obrábacích strojoch, ako sú CNC obrábacie centrá.
jeden
Klasifikácia tvarov triesok
Podľa špecifických podmienok materiálu obrobku, geometrických parametrov nástroja a rezného množstva, tvar triesok vo všeobecnosti zahŕňa: pásové triesky, triesky v tvare C, trieskové triesky, triesky v tvare pagody, pružinové triesky, dlhé a pevné skrutkové triesky, skrutka čipy atď.
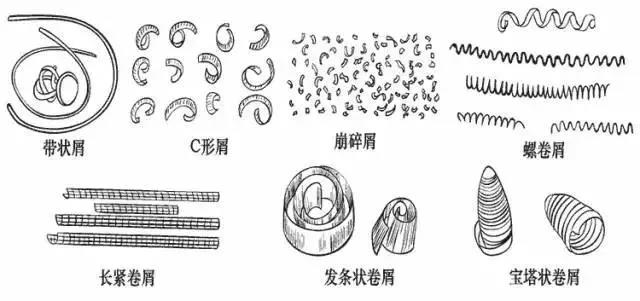
1. Pásový odpad
Pri vysokorýchlostnom rezaní plastových kovových materiálov, ak sa neprijmú žiadne opatrenia na lámanie triesok, je ľahké vytvárať triesky v tvare pásu, ktoré sú súvislé a často sa zapletú do obrobku alebo nástroja, ľahko poškriabu povrch obrobku alebo poškodia reznú hranu nástroja a dokonca aj zranenie ľudí. Preto je vhodné sa čo najviac vyhnúť vytváraniu triesok v tvare pásikov.
Ale niekedy tiež dúfame, že dostaneme pásové čipy, aby sa čipy mohli hladko vybiť. Napríklad pri vŕtaní slepých otvorov na vertikálnej vyvrtávačke.
2. Trosky v tvare C
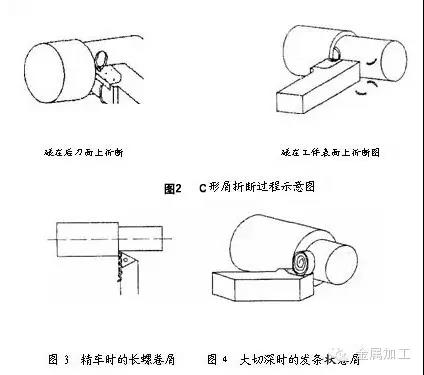
Pri sústružení všeobecných materiálov z uhlíkovej ocele a legovanej ocele možno pomocou sústružníckeho nástroja s drážkou na triesky ľahko vytvárať triesky v tvare C. Čipy v tvare C majú nevýhodu pásových triesok. Väčšina triesok v tvare C sa však zlomí nárazom na zadnú stranu sústružníckeho nástroja alebo na povrch obrobku. Vysokofrekvenčná kolízia a lámanie triesok môže ovplyvniť plynulosť procesu rezania, a tým ovplyvniť drsnosť obrobeného povrchu. Takže počas presného obrábania nie je vo všeobecnosti žiaduce získať triesky v tvare C. Namiesto toho je vhodnejšie získať triesky s dlhými špirálovými závitmi, aby bol proces rezania stabilnejší.
3. Drobky v tvare veterného mlyna
Sústruženie oceľových dielov s veľkou hĺbkou rezu a vysokou rýchlosťou posuvu na vysokovýkonných sústruhoch má za následok široké a hrubé triesky. Ak sa vytvoria triesky v tvare C, môžu ľahko poškodiť reznú hranu a dokonca spôsobiť lietanie a zranenie osôb. Preto sa zvyčajne polomer oblúka v spodnej časti drážky pre triesky zväčší, takže triesky tvoria vlasové prúžky a narážajú a lámu sa na povrchu obrábania a padajú vlastnou váhou.
4. Dlhé a tesné drobky
Proces tvorby dlhých a tesných triesok je relatívne stabilný a čistenie je tiež pohodlné. Má dobrý tvar triesky na bežnom sústruhu.
5. Drobky v tvare pagody
Pri CNC obrábaní, obrábacích strojoch alebo automatickom obrábaní na linke je žiaduce získať tento typ triesky, pretože sa nezapletie do nástroja a obrobku. A čistenie je tiež pohodlné.
6. Lavínový odpad
Pri sústružení krehkých materiálov, ako je liatina, krehká mosadz a liaty bronz, sa ľahko tvoria ihličkovité alebo úlomkové úlomky, ktoré sú náchylné na postriekanie a zranenie osôb, ako aj na poškodenie obrábacieho stroja. Ak sa prijmú opatrenia na valcovanie triesok, môžu sa triesky spájať do krátkych zvitkov.
Iné sú skrátka špecifické podmienky rezného spracovania a odlišný je aj požadovaný tvar triesok. Bez ohľadu na tvar triesok však musia byť spoľahlivo rozbité.
dva
Princíp lámania triesky
V procese rezania kovov to, či sa triesky dajú ľahko zlomiť, priamo súvisí s deformáciou triesok. Štúdium princípu lámania triesky preto musí začať štúdiom zákonitostí deformácie triesky.
Triesky vznikajúce pri procese rezania v dôsledku výraznej plastickej deformácie budú mať zvýšenie tvrdosti, zatiaľ čo plasticita a húževnatosť sa výrazne zníži. Tento jav sa nazýva vytvrdzovanie za studena. Po vytvrdnutí za studena sa triesky stanú tvrdými a krehkými a ľahko sa lámu, keď sú vystavené striedavému zaťaženiu ohybom alebo nárazom. Čím väčšia je plastická deformácia triesok, tým výraznejší je jav krehkosti a tým ľahšie sa zlomí. Pri rezaní materiálov s vysokou pevnosťou, vysokou plasticitou a vysokou húževnatosťou, ktoré sa ťažko lámu triesky, by sa malo vyvinúť úsilie na zvýšenie deformácie triesok, aby sa znížila ich plasticita a húževnatosť, aby sa dosiahol cieľ lámania triesok.
Deformácia triesok sa môže skladať z dvoch častí:
Prvou časťou je základná deformácia vznikajúca pri procese rezania. Deformácia triesky meraná pri voľnom reze plochým sústružníckym nástrojom je relatívne blízka základnej hodnote deformácie. Medzi hlavné faktory ovplyvňujúce základnú deformáciu patrí uhol čela nástroja, záporné skosenie a rezná rýchlosť. Čím menší je predný uhol, tým širší je záporný skosenie a čím nižšia je rýchlosť rezania, tým väčšia je deformácia triesky, čo vedie k lámaniu triesky. Preto zmenšenie čelného uhla, rozšírenie negatívneho skosenia a zníženie reznej rýchlosti môžu byť opatreniami na podporu lámania triesky.
Druhou časťou je deformácia, ktorou trieska prechádza počas procesu toku a zvlnenia, čo označujeme ako dodatočná deformácia. Pretože vo väčšine prípadov len základná deformácia pri procese rezania nemôže triesky zlomiť a na dosiahnutie účelu kalenia a lámania je potrebné pridať ďalšiu deformáciu. Najjednoduchší spôsob, ako prinútiť triesky k ďalšej deformácii, je vybrúsiť (alebo stlačiť) určitý tvar drážky pre triesky na prednej reznej ploche, čím sa prinúti triesky prúdiť do drážky pre triesky a potom sa zvlniť a deformovať. Po dodatočnej deformácii opätovným stočením triesky ďalej tvrdnú a stávajú sa krehkými. Pri kolízii s obrobkom alebo zadnou reznou plochou sa ľahko zlomia.
tri
Vplyv drážky na lámanie triesky na lámanie triesky (valcovanie)
Drážka na lámanie triesok hrá nielen dodatočnú deformačnú úlohu na trieske, ale má tiež dôležitý vplyv na tvar a lámanie triesok. Pri obrábaní triesok ľudia používajú rôzne tvary a veľkosti drážok pre triesky, ako aj uhol sklonu medzi drážkou pre triesky a hlavnou reznou hranou, na riadenie zvlnenia a lámania triesok. Aby sme lepšie porozumeli a osvojili si tieto pravidlá, podrobne rozoberieme tvar a veľkosť drážky pre triesku, ako aj vplyv uhla sklonu medzi drážkou pre triesku a hlavnou reznou hranou na tvar triesky a lom triesky.
1. Tvar drážky na triesku
Existujú tri typy tvarov drážok na lámanie triesok: priamy oblúk, rovný oblúk a plný oblúk.

(1) Drážka na lámanie triesok s priamym a kruhovým oblúkom je vytvorená spojením priamky a kruhového oblúka. Rovná časť tvorí prednú stranu nástroja a veľkosť polomeru Rn spodného oblúka drážky má určitý vplyv na zvlnenie a deformáciu triesok. Ak je Rn malé, polomer zvlnenia triesky je malý, zatiaľ čo deformácia triesky je veľká; Ak je Rn veľké, polomer zvlnenia triesky je veľký, zatiaľ čo deformácia triesky je malá. Pri strednej hĺbke rezu (hĺbka rezu cca=2-6mm) sa vo všeobecnosti volí Rn=(0.4-0.7) B, kde B je šírka drážka na triesku.
(2) Lineárna drážka pre triesky je tvorená priesečníkom dvoch priamych línií so spodným uhlom 180 stupňov - σ ( σ Označuje sa ako klinový uhol platformy na lámanie triesky, spodný uhol drážky (180 stupňov - σ) Nahrádza funkciu oblúk Rn. Ak je spodný uhol drážky malý, polomer zvlnenia triesok je malý a deformácia triesok je veľká; Ak je spodný uhol drážky veľký, polomer zvlnenia triesok je veľký, a deformácia triesok je malá.Pri strednej hĺbke rezu sa uhol klinu stola na lámanie triesok vo všeobecnosti volí od 60 stupňov do 70 stupňov.
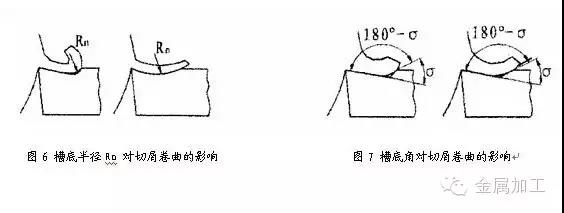
Vyššie uvedené dva typy drážok na rezanie triesok sú vhodné na spracovanie uhlíkovej ocele a legovanej konštrukčnej ocele a predný roh je vo všeobecnosti . V rozsahu 5-15 stupňa .
(3) Hlavnými parametrami drážky na lámanie triesok plného oblúka sú šírka drážky B, polomer spodného oblúka drážky Rn a predný uhol. Vzťah medzi nimi je:
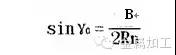
注:见图5C
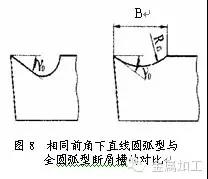
Pri rezaní vysokoplastových materiálov, ako je meď a nehrdzavejúca oceľ, sa často používa drážka na lámanie triesok s úplným oblúkom. Pretože pri spracovaní vysokoplastových materiálov je uhol sklonu nástroja zvolený relatívne veľký (Okraj nástroja na lámanie triesok s plným oblúkom s predným uhlom rovnakej veľkosti (0=25 stupeň ~30 stupňov) je relatívne pevný, a drážka je tiež plytká, takže je praktickejšia pre tok triesok.
2. Šírka drážky na triesku
Šírka B drážky pre triesky súvisí s rýchlosťou posuvu f a hĺbkou rezu ap. Keď sa rýchlosť posuvu f zvýši, hrúbka rezu sa zväčší a šírka drážky pre triesky by sa mala zodpovedajúcim spôsobom rozšíriť; Hĺbka rezu je veľká a drážka by mala byť tiež primerane rozšírená.
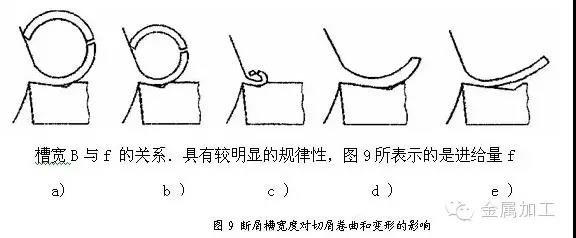
Vplyv zmeny šírky drážky triesky B na zvlnenie a deformáciu triesky, ktorá zostáva pevná a nezmenená. Obrázok 9a ukazuje, že šírka drážky je v podstate prispôsobená rýchlosti posuvu a triesky sú ohnuté a deformované predtým, než sa zrazia a zlomia sa do tvaru C; Obrázok 9b ukazuje, že drážka nie je dostatočne široká, polomer zvlnenia triesky je malý, deformácia je veľká a po kolízii sa zlomí do tvaru krátkeho C alebo vytvorí fragmentované malé kúsky; Obrázok 9c ukazuje, že drážka je príliš úzka a triesky sú stlačené do malých valčekov a zablokované v drážke, čo sťažuje vytekanie, čo vedie k zablokovaniu triesok a dokonca k poškodeniu reznej hrany; Obrázky 9d a e ukazujú, že drážka je príliš široká, polomer zvlnenia triesky je príliš veľký, deformácia nie je dostatočná a nie je ľahké ju zlomiť. Niekedy dokonca nepreteká dnom drážky a voľne vytvára triesky v tvare pásu.
Ak sa šírka drážky pre triesku na začiatku zvolí pomocou rýchlosti posuvu, zhruba povedané, na rezanie stredne uhlíkovej ocele, vzťah medzi šírkou B a rýchlosťou posuvu f je približne B=10f; Pri rezaní legovanej ocele sa na zvýšenie deformácie triesky môže použiť B=7f.
Šírka B drážky na triesky by mala vyhovovať aj hĺbke rezu ap. Šírka štrbiny B môže byť vo všeobecnosti tiež zvolená zhruba na základe ap, a keď je ap veľké, B by malo byť tiež väčšie; Ak je ap malé, potom by sa B malo primerane znížiť. Pretože keď je hĺbka rezu príliš hlboká a drážka je príliš úzka, triesky sú široké a nie je ľahké ich skrútiť v drážke, takže triesky často nevtekajú do spodnej časti drážky a samy tvoria triesky v tvare pásu; Keď je hĺbka rezu malá, ale drážka je príliš široká, triesky sú úzke, tok je relatívne voľný, deformácia nie je dostatočná a nie je ľahké ju zlomiť.
3. Uhol sklonu medzi drážkou pre triesky a hlavnou reznou hranou
Existujú tri bežne používané spôsoby nakláňania drážky pre triesky a hlavnej reznej hrany: vonkajšie naklápanie, paralelné naklápanie a vnútorné naklápanie.
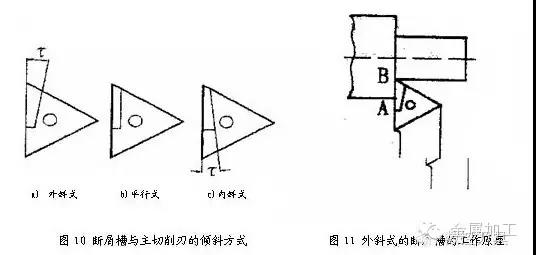
(1) Vonkajší šikmý typ
Vonkajšie klesajúca drážka na triesky je vpredu široká a vzadu úzka, vpredu hlboká a vzadu plytká.
Deformácia zvlnenia triesky vonkajšej šikmej drážky na lámanie triesky je veľká, ako je znázornené na obrázku 11. Rýchlosť rezania je najvyššia v blízkosti vonkajšieho povrchu A obrobku a drážka je úzka. Čipka je najskôr upchatá a zvinutá s malým polomerom zvlnenia a veľkou deformáciou; Na reznej hrane B je rýchlosť rezania nízka a drážka je široká. Triesky sú nakoniec stočené s väčším polomerom zvlnenia, čo vytvára silu, ktorá preklopí triesky na zadnú reznú plochu alebo na obrábanú plochu. Po zrážke sa zlomia a vytvoria triesky v tvare C.
Táto forma drážky na triesky. Pri strednej hĺbke rezu je rozsah lámania triesok široký, účinok lámania triesok je stabilný a spoľahlivý a vo výrobe je široko používaný. Uhol sklonu τ Hodnota je určená hlavne materiálom obrobku. Vo všeobecnosti sa pri rezaní stredne uhlíkovej ocele berie ako τ= Pri rezaní legovanej ocele od 8 stupňov do 10 stupňov, aby sa zvýšila deformácia triesky, vezmite τ= 10 stupeň ~15 stupňov .
Pri veľkých hĺbkach rezu sú však triesky v dôsledku malej šírky drážky pre triesky v blízkosti vonkajšieho povrchu A obrobku (pozri obrázok 11) náchylné na zablokovanie a dokonca k poškodeniu reznej hrany. Preto sa namiesto toho vo všeobecnosti používa paralelné rezanie.
(2) Paralelné
Deformácia triesky paralelnej drážky na lámanie triesok nie je taká veľká ako v prípade vonkajšej šikmej drážky a väčšina triesok sa láme, keď narazí na obrábaný povrch obrobku.
Pri rezaní triesok z uhlíkovej ocele je účinok lámania triesok paralelnej drážky na lámanie triesok v zásade podobný účinku vonkajšej šikmej drážky, ale rýchlosť posuvu by sa mala mierne zvýšiť, aby sa zvýšila dodatočná deformácia triesok zvlnením.
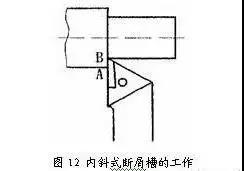
(3) Vnútorný šikmý typ
Vnútorne naklonená drážka na lámanie triesok (pozri obrázok 12) je najširšia na vonkajšom povrchu A obrobku a najužšia na hrote nástroja B. Čipy sú teda často stočené do malých kotúčov v bode B a potom do veľkých kotúčov v bode B bod A. Keď je uhol sklonu hlavnej reznej hrany nastavený na 3° ~ 5°, triesky sú náchylné na vytváranie súvislých a pevných kučier. Uhol sklonu medzi vnútornou šikmou drážkou pre triesky a hlavnou reznou hranou sa vo všeobecnosti považuje za τ= Rozsah rezu vnútornej šikmej drážky na lámanie triesky s dlhou a tesnou cievkou triesok je pomerne úzky od 8 stupňov do 10 stupňov , takže jeho použitie vo výrobe nie je také bežné ako u vonkajších šikmých a paralelných typov, ktoré sa používajú hlavne na presné sústruženie alebo polopresné sústruženie.
štyri
Niekoľko bežne používaných metód lámania triesok
1. Použite lámač triesok
Ako už bolo spomenuté, drážka na lámanie triesok nehrá len dodatočnú úlohu pri tvarovaní triesok, ale umožňuje aj kontrolu zvinutia a lámania triesky. Pokiaľ je vhodný tvar, veľkosť a uhol sklonu medzi drážkou pre triesku a hlavnou reznou hranou, lámanie triesky je spoľahlivé. Či už ide o zvárací nástroj alebo nástroj typu strojovej svorky, možno ho použiť ako nástroj typu prebrúsenia alebo nástroja typu neprebrúsenia.
Aby sa prispôsobili rôznym rozsahom rezných množstiev. Na vymeniteľnej čepeli z tvrdej zliatiny sú rôzne tvary a veľkosti drážok pre triesky, ktoré sa ľahko vyberajú a sú ekonomické. Táto metóda je preferovanou a najpoužívanejšou metódou pri obrábaní rezaním.
Nedostatkom je, že stanovenie primeraných geometrických parametrov rezného nástroja je obmedzené požiadavkami na lámanie triesky.
2. Pomocou lámača triesok
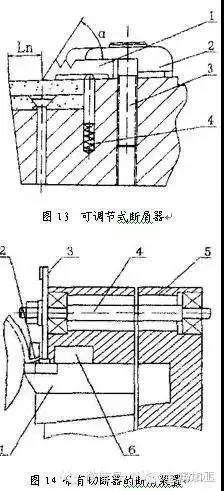
Existujú dva typy lámačov triesok: pevné a nastaviteľné. Obrázok 13 zobrazuje nastaviteľný lámač triesok na sústružníckom nástroji.
Namontujte dosku na ochranu proti trieskam 1 na prednú reznú plochu sústružníckeho nástroja. Keď triesky vytekajú pozdĺž prednej časti nástroja, ohýbajú sa a lámu v dôsledku odporu dosky na ochranu proti trieskam 1. Parametre Ln a Môžu byť navrhnuté a prispôsobené podľa potreby, aby sa zaistilo stabilné a spoľahlivé lámanie triesok za daných rezných podmienok. Uvoľnite skrutku 3 a pôsobením pružiny 4 možno dosku 1 na ochranu proti trieskam a prítlačnú dosku 2 spoločne zdvihnúť, čím sa uľahčí nastavenie dosky ochrany proti trieskam a rýchle otáčanie a výmena čepele. Tento typ lámača triesok sa bežne používa na rezných nástrojoch veľkých a stredne veľkých obrábacích strojov.
3. Využívanie zariadení na lámanie triesok
Existuje mnoho typov zariadení na lámanie triesok, ktoré možno vo všeobecnosti rozdeliť na mechanické, hydraulické a elektrické typy. Zariadenia na lámanie triesok majú vysoké náklady, sú však stabilné a spoľahlivé a vo všeobecnosti sa používajú iba na automatických linkách. Obrázok 14 je schematický diagram zariadenia na lámanie triesok s frézou používanou na sústružníckych nástrojoch. Pri sústružení triesky vytekajú cez kanál na vedenie triesok 2 a sú nútene odrezané plynule sa otáčajúcim kotúčovým rezačom 3. Odrezané triesky sú potom odvádzané z odvádzacieho kanála triesok 6. Fréza je poháňaná hnacím hriadeľom 4. Obr. sústružnícky nástroj.
4. Spôsob použitia predbežného drážkovania na povrchu obrobku
Podľa rôznych priemerov obrobku je na opracovanom povrchu predrezaná jedna alebo niekoľko drážok v axiálnom smere obrobku s hĺbkou o niečo menšou ako je hĺbka rezu, takže odrezané triesky tvoria slabý úsek a lámu sa. To zaisťuje spoľahlivé lámanie triesky bez ovplyvnenia drsnosti obrobeného povrchu obrobku. Dokonca aj pri spracovaní materiálov s vysokou húževnatosťou je účinok lámania triesok stále veľmi dobrý. Napríklad pri presnom vyvrtávaní materiálov obrobkov s vysokou húževnatosťou (ako je 40Cr), keď je obtiažne lámať triesky inými metódami, môžu byť pozdĺžne drážky na obrobenom povrchu pred vyvrtávaním vytiahnuté. Táto metóda môže preukázať svoje jedinečné výhody.
5. Zmena parametrov geometrie nástroja a úprava rezných parametrov
Z vyššie uvedeného princípu lámania triesky možno vyvodiť, že zmenšenie uhla čela nástroja; Zvýšte hlavný uhol odchýlky; Brúsenie negatívnych skosení na hlavnej reznej hrane; Znížte rýchlosť rezania; Zvýšenie rýchlosti posuvu a zmena tvaru hlavnej reznej hrany môže podporiť lámanie triesky. Použitie týchto metód na lámanie triesok však často prináša niektoré nepriaznivé dôsledky, ako je zníženie produktivity, zhoršenie kvality povrchu obrobku a zvýšenie reznej sily. Táto metóda sa na automatických linkách používa zriedka a niekedy slúži len ako pomocný prostriedok lámania triesky.
Okrem toho použitie reznej kvapaliny môže znížiť plasticitu a húževnatosť triesok a je tiež prospešné pri lámaní triesok. Zvýšenie tlaku reznej kvapaliny môže lepšie podporiť lámanie triesky a táto metóda sa niekedy používa pri obrábaní otvorov.


